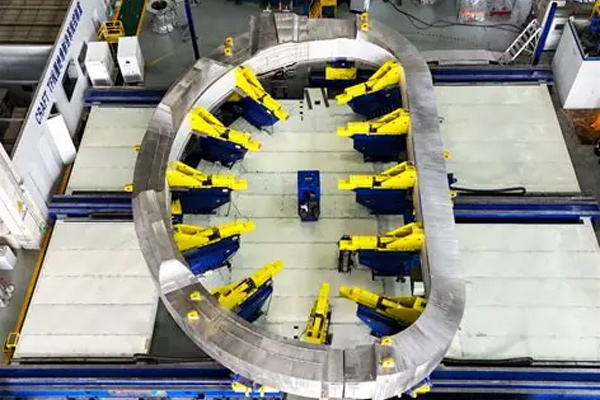
Белый плавленый оксид алюминия с размером частиц #24 меш для пескоструйной обработки магнитов TF.
Основными подложками сверхпроводящих магнитов TF являются аустенитная нержавеющая сталь 316LN/304L, проводники из медного сплава и изоляционные матрицы. Цель пескоструйной обработки — удаление окалины и масла/смазки, достижение контролируемой шероховатости поверхности и повышение прочности сцепления эпоксидных или полиимидных изоляционных слоев. Критические ограничения включают строгий запрет ферромагнитных примесей, требования к минимальному остаточному загрязнению, контролируемый профиль поверхности и предотвращение внедрения мигрирующих ионов металлов. Белый плавленый оксид алюминия содержит ≥99,2% Al₂O₃ и практически не содержит свободного железа и магнетизма. В отличие от него, коричневый плавленый оксид алюминия содержит примеси железа (Fe) и титана (Ti); при криогенных температурах и сильных магнитных полях, характерных для сверхпроводящих катушек, эти примеси могут вызывать вихревые токи, магнитный шум и локальный нагрев, тем самым снижая критический ток. Следовательно, для пескоструйной обработки магнитов TF обязательно используется высокочистый белый плавленый оксид алюминия с сеткой № 24 , тогда как коричневый плавленый оксид алюминия, стальная крошка и железная крошка непригодны. Конкретные причины изложены ниже:
-
Материал и характеристики: Белый плавленый оксид алюминия не содержит ферромагнитных примесей и соответствует строгим требованиям к чистоте сверхпроводящих магнитов, работающих в криогенных средах с высоким магнитным полем и необходимостью обеспечения герметичности изоляции. Коричневый плавленый оксид алюминия и стальная крошка содержат примеси железа, что создает риск затухания магнитного поля.
-
Механизм гранулометрического состава: абразивная крошка F24 обеспечивает оптимальный баланс между глубиной закрепления рисунка, эффективностью удаления окалины и повреждением подложки; более мелкие абразивные крошки (F46/F60) подходят только для легкой шероховатости после прецизионной обработки и не могут эффективно удалять толстый слой прокатанной окалины.
-
Примеры из практики инженерных разработок: Для прототипов катушек термоэлектрического элемента в таких проектах, как ITER, JT-60SA и CFETR, белый плавленый оксид алюминия с сеткой F24 неизменно подходит для предварительной обработки горячекатаных проводников. В то время как белый плавленый оксид алюминия с сеткой WFA 46 используется для проводников, изготовленных методом прецизионной обработки. Оба процесса параллельно применяются в национальных и международных проектах по термоядерной инженерии.
-
Параметры риска: Из-за большого размера частиц F24 необходимо строго контролировать давление пескоструйной обработки и последующую очистку, чтобы предотвратить внедрение частиц и микроповреждение подложки.
Что касается более глубоких аспектов размера зерна и выбора абразива:
Во-первых, почему стоит выбрать белый плавленый оксид алюминия с размером частиц 24 меш?
Белый плавленый оксид алюминия с размером частиц 24 меш имеет номинальный размер частиц приблизительно 600–850 мкм. Его крупные частицы с острыми краями обеспечивают высокую энергию удара за один проход, что делает его пригодным для шерохования толстых оксидных слоев, тяжелой окалины и материалов основания проводников большой площади; он позволяет получить глубокий профиль анкеровки (Rz 60–100 мкм) за один проход. Системы склеивания изоляции требуют значительной глубины профиля анкеровки, а глубокие профили значительно повышают механическую прочность сцепления на границе раздела эпоксидной смолы.
-
Более мелкие зерна (F46/F60) дают лишь неглубокие профили (Rz 20–45 мкм), что приводит к недостаточной прочности сцепления; в условиях высоких токов и низкотемпературных термических циклов изоляционный слой склонен к расслоению или отслоению. В базовом процессе для проводников TF в отечественном Институте физики плазмы используется F46 — вариант со средней шероховатостью, предназначенный для проводников с более тонкими оксидными слоями, — представляющий собой отдельный технологический маршрут по сравнению с методом F24.
-
Крупнее F24 (например, F12/F16) абразивные частицы генерируют чрезмерную энергию удара, вызывая пластическую деформацию, микротрещины на поверхности и концентрацию напряжений в основном материале. При низкотемпературном циклировании (4,2 К) распространение микротрещин может привести к усталостному разрушению проводника. Кроме того, крупнозернистые абразивные частицы очень склонны к внедрению в материал, что затрудняет его очистку; внедренные частицы могут выступать в качестве источников дефектов при воздействии магнитных полей.
-
WFA F24 представляет собой оптимальную точку баланса для шероховатости: она обеспечивает достаточную глубину профиля анкера, контролируемую пластическую деформацию и возможность очистки. Следовательно, белый плавленый оксид алюминия F24 подходит для предварительной обработки проводников с толстыми оксидными слоями в соответствии с производственными спецификациями для катушек TF в международных термоядерных установках.
Во-вторых, почему не выбираются другие абразивные материалы для пескоструйной обработки?
-
Коричневый плавленый оксид алюминия (BFA): Недорогой материал, но содержит Fe и Ti; остаточные ферромагнитные примеси вызывают локальный нагрев в сильных магнитных полях, потенциально приводящий к гашенной характеристике, что делает его непригодным для сверхпроводящих магнитов тонкого поля.
-
Карбид кремния (SiC): обладает высокой твердостью и отличной режущей способностью, но частицы чрезвычайно хрупкие; при разрушении ультрадисперсный порошок легко внедряется в подложку и очень трудно удаляется; представляет опасность электропроводности, поэтому не может использоваться в изоляционных системах.
-
Стальная крошка / железная дробь: ферромагнитные; немедленно исключены.
-
Стеклянные шарики: сферической формы; подходят только для финишной обработки поверхности, но не способны создать достаточный профиль крепления; приводят к низкой прочности сцепления изоляции; используются только для полировки, а не для придания шероховатости поверхности перед склеиванием.